كيف يعمل رأس برغي الحقن على تحسين أداء التلدين في قولبة الحقن؟
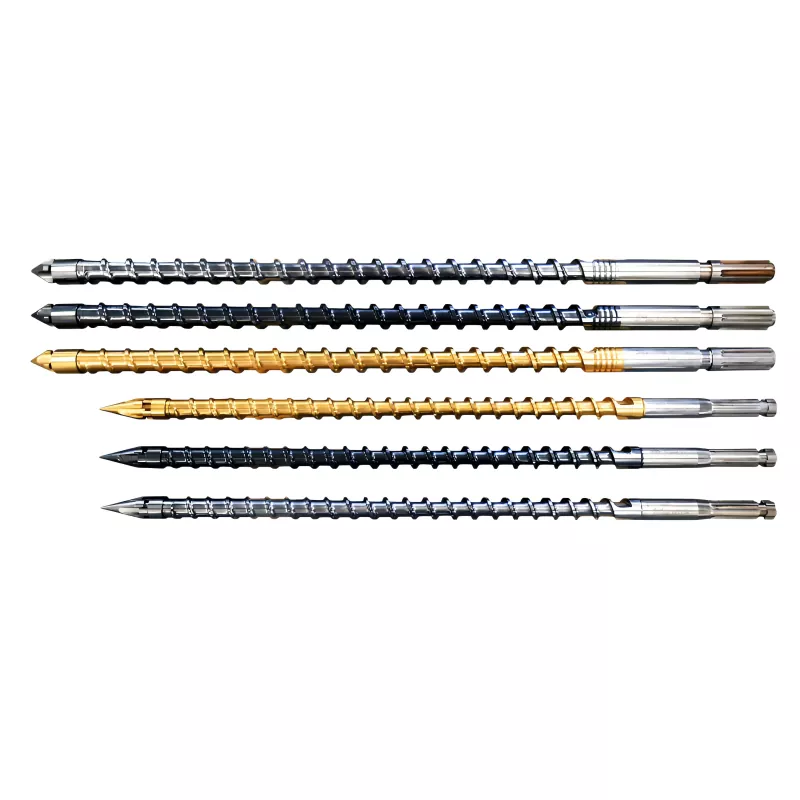
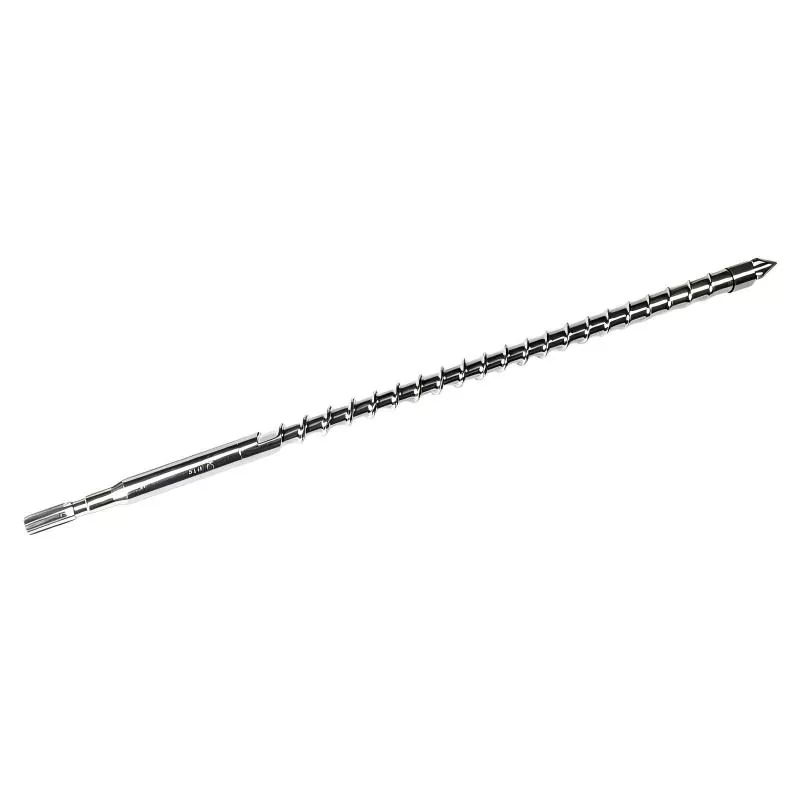
انرأس برغي الحقنهو مكون صغير ولكنه مهم في مجموعة لولبية قولبة الحقن. فهو يتحكم في تدفق البلاستيك المنصهر أثناء الحقن، ويساعد على منع التدفق العكسي غير المرغوب فيه أثناء مراحل الإمساك والحقن، ويساهم في ضغط الذوبان المتسق وجودة اللقطة. عندما يتم تصميم رأس المسمار بشكل غير صحيح، أو عدم ملاءمته بشكل جيد مع المادة، أو اهتراءه بشكل يتجاوز الحدود المقبولة، قد يواجه المصنعون ضغط حقن غير مستقر، ووزن طلقة غير متناسق، وخلط سيئ، وتسرب مفرط للمواد، وزيادة وقت توقف الإنتاج. يشرح هذا الدليل الهيكل ومبدأ العمل واعتبارات المواد والمشاكل الشائعة ومتطلبات الصيانة ومعايير اختيار رؤوس براغي الحقن، مما يساعد متخصصي التشكيل على اتخاذ قرارات أكثر استنارة وتحسين موثوقية الماكينة.

جدول المحتويات
- لماذا يعتبر رأس برغي الحقن مهمًا جدًا؟
- ما هو هيكل رأس برغي الحقن؟
- كيف يعمل رأس برغي الحقن؟
- ما هي مشاكل الأداء التي يمكن أن يسببها رأس المسمار الضعيف؟
- ما هي المواد المستخدمة لرؤوس برغي الحقن؟
- كيف يمكن للمصنعين اختيار رأس برغي الحقن المناسب؟
- ما الذي يسبب تآكل رأس برغي الحقن؟
- كيف يمكن إطالة عمر خدمة رأس برغي الحقن؟
- اعتبارات تصميم رأس برغي الحقن حسب التطبيق
- دليل استكشاف أخطاء رأس برغي الحقن وإصلاحها
- الأسئلة المتداولة
- الأفكار النهائية
لماذا يعتبر رأس برغي الحقن مهمًا جدًا؟
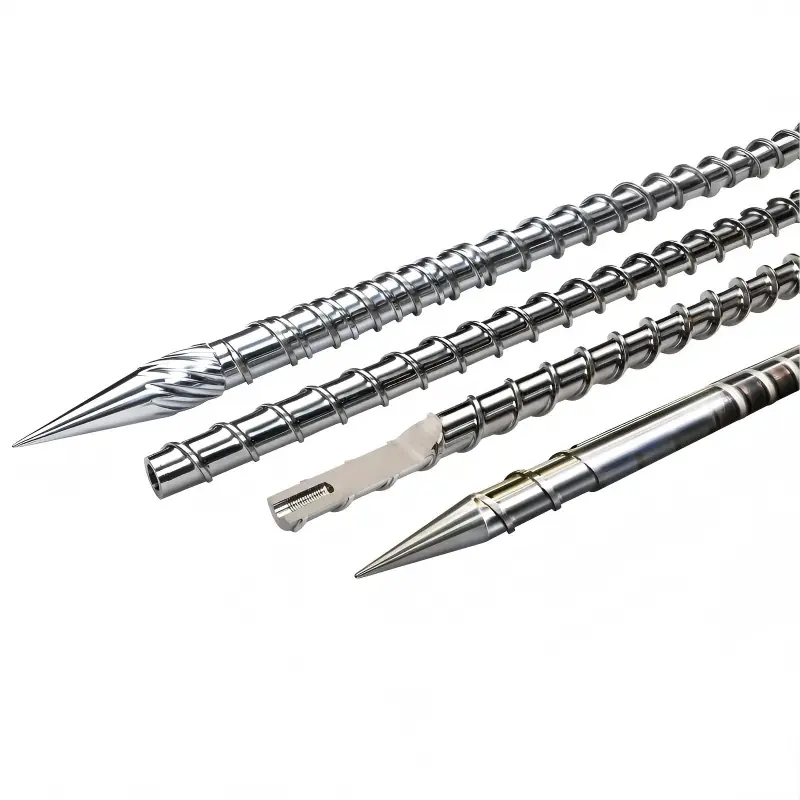
في آلة التشكيل بالحقن، يكون المسمار مسؤولاً عن نقل، إذابة، خلط، وحقن المواد البلاستيكية في القالب. في حين يتم عادةً إيلاء الكثير من الاهتمام للهندسة اللولبية وحالة البرميل وأنظمة التسخين، فإنرأس برغي الحقنلا يقل أهمية عن ذلك لأنه يقع في الطرف الأمامي من مجموعة اللولب ويؤثر بشكل مباشر على تدفق الذوبان أثناء الحقن والتلدين.
يعمل رأس المسمار مع مكونات مثل حلقة الفحص، وحلقة الدفع، وطرف المسمار لإنشاء نظام فعال لعدم الإرجاع. أثناء عملية التلدين، يدور المسمار ويحرك المادة المنصهرة نحو مقدمة البرميل. أثناء الحقن، يتحرك المسمار للأمام وتساعد مجموعة رأس المسمار في التحكم في البوليمر المنصهر بحيث يتم توصيل المادة إلى القالب بضغط وحجم يمكن التنبؤ بهما.
يمكن لرأس المسمار المصمم بشكل صحيح أن يساهم في:
- ضغط حقن أكثر استقرارًا
- تكرار أفضل من لقطة إلى لقطة
- انخفاض ذوبان التدفق العكسي
- وزن طلقة أكثر اتساقًا
- تحسين كفاءة التلدين
- تحكم أفضل في المواد المنصهرة
- تقليل تسرب المواد حول حلقة الفحص
- انخفاض خطر فشل المكونات المبكرة
بالنسبة للشركات المصنعة التي تنتج مكونات دقيقة، أو منتجات التعبئة والتغليف، أو قطع غيار السيارات، أو المنتجات الطبية، أو الأدوات المنزلية، أو المكونات البلاستيكية التقنية، يمكن أن تؤثر هذه المزايا بشكل مباشر على جودة المنتج وتكاليف التصنيع.
ما هو هيكل رأس برغي الحقن؟
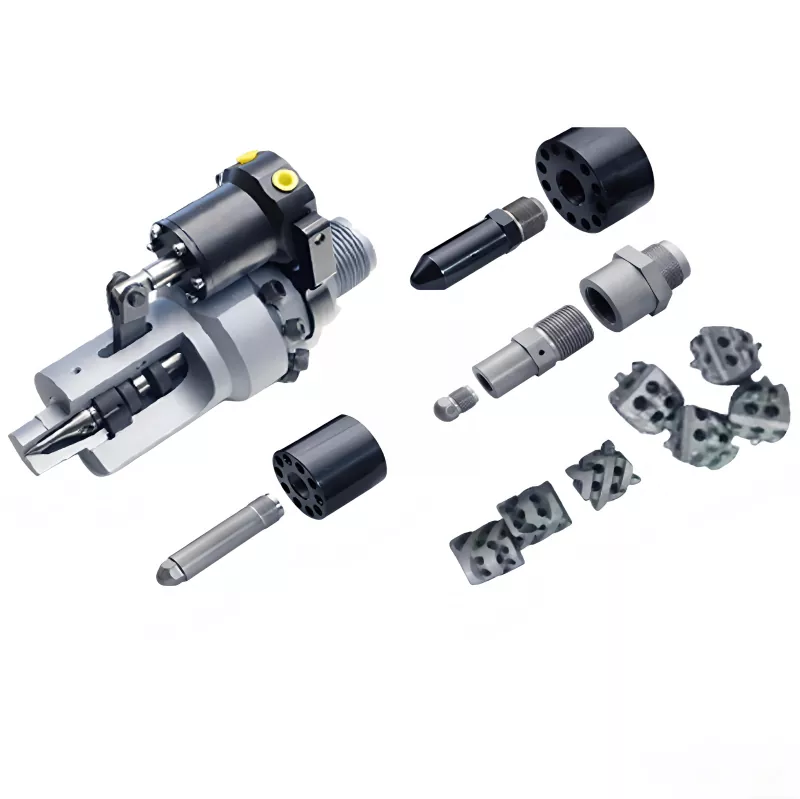
رأس برغي الحقن ليس مجرد قطعة معدنية واحدة. اعتمادًا على تصميم الماكينة ومتطلبات التطبيق، قد تحتوي مجموعة الواجهة الأمامية على عدة مكونات منسقة. يجب أن تعمل أبعادها وحالة سطحها ومادتها وتفاوتاتها معًا للحفاظ على حركة الذوبان الخاضعة للرقابة.
| عنصر | الوظيفة الأساسية | أهمية |
|---|---|---|
| رأس المسمار / طرف المسمار | يربط الجزء الأمامي من المسمار بمجموعة عدم الإرجاع ويوجه تدفق الذوبان | عالي |
| تحقق من الدائري | يساعد على الحد من الحركة الخلفية للبلاستيك المنصهر أثناء الحقن | عالية جدًا |
| حلقة الدفع | يدعم حلقة الفحص ويساهم في استقرار التجميع | عالي |
| أسطح الختم | ساعد في تقليل تسرب المواد غير المنضبط | عالي |
| اتصال مترابطة | يؤمن المكونات الأمامية إلى المسمار | عالي |
يختلف التكوين الدقيق وفقًا لنوع آلة الحقن، وقطر اللولب، وتصميم اللولب، وخصائص البوليمر، ومتطلبات الإنتاج. لذلك، لا يوصى باستبدال رأس المسمار بناءً على المظهر الخارجي فقط. ويجب تقييم توافق الأبعاد وشروط التطبيق معًا.
كيف يعمل رأس برغي الحقن؟
يمكن تبسيط دورة الحقن إلى عدة مراحل، ويتغير دور رأس المسمار طوال العملية.
1. مرحلة التلدين
أثناء التلدين، يدور المسمار داخل البرميل الساخن. يتم نقل الكريات البلاستيكية إلى الأمام بينما تعمل الحرارة والقص الميكانيكي على تحويل المادة الصلبة إلى حالة منصهرة.
عندما يتراكم البلاستيك المنصهر أمام المسمار، يتحرك المسمار للخلف لإنشاء حجم اللقطة المطلوب. يجب أن يسمح رأس المسمار ومجموعة حلقة الفحص للصهر بالتحرك للأمام بكفاءة مع الحفاظ على سلوك الختم المناسب.
2. مرحلة الحقن
عندما يبدأ الحقن، يتوقف المسمار عن الدوران ويتحرك للأمام. تعمل مجموعة رأس المسمار مع حلقة الفحص لتقليل الحركة العكسية للمصهور.
في حالة حدوث تدفق عكسي مفرط، يمكن أن تختلف الكمية الفعلية للمادة التي تدخل القالب عن حجم اللقطة المقصودة. قد يؤدي ذلك إلى تعبئة غير متناسقة، أو اختلافات في الوزن الجزئي، أو عدم استقرار الأبعاد، أو لقطات قصيرة.
3. مرحلة الضغط
بعد ملء التجويف، يتم تطبيق الضغط القابضة للتعويض عن انكماش البوليمر. تحتاج مجموعة الرأس اللولبية إلى الحفاظ على تحكم ثابت في الذوبان خلال هذه المرحلة.
قد يتسبب نظام عدم الإرجاع البالي أو غير المطابق بشكل جيد في فقدان الضغط. في التطبيقات كثيرة المتطلبات، حتى الاختلافات الصغيرة نسبيًا يمكن أن تصبح مرئية على شكل اختلافات في أبعاد المنتج أو وزنه.
4. مرحلة التعافي
بعد الحقن والإمساك، يدور المسمار مرة أخرى لتحضير اللقطة التالية. تعود مجموعة الرأس اللولبية إلى وظيفة التلدين، مما يسمح للنظام بتكرار الدورة.
تعني هذه الحركة المتكررة أن رأس المسمار يمكن أن يتعرض لضغط ميكانيكي وحراري كبير على مدار فترات الإنتاج الطويلة.
ما هي مشاكل الأداء التي يمكن أن يسببها رأس المسمار الضعيف؟
عندما لا يتطابق رأس برغي الحقن مع الماكينة أو المادة، قد تظهر مشاكل الإنتاج تدريجيًا وليس على الفور. وهذا يجعل التشخيص الدقيق ذا أهمية خاصة.
| المشكلة الملحوظة | مشكلة محتملة في رأس المسمار | تأثير الإنتاج المحتمل |
|---|---|---|
| وزن الطلقة غير مستقر | فحص تسرب الحلقة أو الخلوص الزائد | وزن المنتج المتغير |
| تقلب ضغط الحقن | الختم أو التآكل غير المتناسق | ظروف تعبئة غير مستقرة |
| وقت تعافي أطول | خصائص التدفق غير الصحيحة أو التآكل | انخفاض الإنتاجية |
| تسرب المواد | أسطح الختم التالفة | هدر المواد وفقدان الضغط |
| تعبئة غير مكتملة | التدفق العكسي أو عدم كفاية التحكم في الذوبان | لقطات قصيرة أو عيوب |
| بقع سوداء أو تلوث | تلف السطح أو تراكم المواد المتدهورة | عيوب المظهر |
من المهم تجنب إلقاء اللوم على رأس المسمار على الفور في كل مشكلة قولبة. درجة حرارة البرميل، وسرعة المسمار، والضغط الخلفي، ورطوبة المادة، وحالة القالب، وسرعة الحقن، ومعلمات التحكم في الماكينة يمكن أن تنتج أيضًا أعراضًا مماثلة. ولذلك فإن الفحص المنهجي أكثر موثوقية من تغيير المكونات بناءً على عرض واحد.
ما هي المواد المستخدمة لرؤوس برغي الحقن؟
يؤثر اختيار المواد بشكل كبير على العمر التشغيلي لرأس برغي الحقن. تخلق البوليمرات المختلفة مستويات مختلفة من التآكل والتآكل والتعرض للحرارة والإجهاد الميكانيكي.
تشمل الأساليب الهندسية الشائعة استخدام سبائك الفولاذ مع المعالجة الحرارية المناسبة، أو الأسطح المنتردة، أو المكونات الصلبة، أو المواد المتخصصة المقاومة للتآكل للتطبيقات الصعبة.
| نهج المواد / العلاج | الميزة النموذجية | التطبيق المحتمل |
|---|---|---|
| سبائك الصلب | قوة جيدة والقدرة على الماكينات | صب الحقن العام |
| نيتريد الصلب | تحسين صلابة السطح ومقاومة التآكل | المواد القياسية والكاشطة المعتدلة |
| تصلب الصلب | مقاومة أعلى للتآكل الميكانيكي | إنتاج طويل الأمد |
| مواد مقاومة للتآكل | مقاومة أفضل للبوليمرات المسببة للتآكل | PVC والتطبيقات العدوانية كيميائيا |
| سبائك خاصة مقاومة للاهتراء | تعزيز المقاومة للتآكل الشديد | البوليمرات المملوءة بالزجاج أو المملوءة بالمعادن |
يمكن للمواد التي تحتوي على ألياف زجاجية أو مواد حشو معدنية أو مثبطات اللهب أو إضافات أخرى تسريع تآكل المكونات. في هذه الحالات، قد لا يوفر رأس المسمار القياسي عمر الخدمة المطلوب.
كيف يمكن للمصنعين اختيار رأس برغي الحقن المناسب؟
يجب أن يبدأ اختيار رأس برغي الحقن بظروف التشغيل الفعلية بدلاً من مجرد العلامة التجارية للماكينة أو قطر المسمار.
تشمل العوامل الرئيسية ما يلي:
- مواصفات الجهاز:تأكد من قطر المسمار وأبعاد البرميل وأبعاد التوصيل ومتطلبات التجميع الأمامية.
- المواد البلاستيكية:حدد ما إذا كان البوليمر قياسيًا أو من الدرجة الهندسية أو مملوءًا أو معززًا أو مسببًا للتآكل أو شديد الكشط.
- حجم الإنتاج:يضع القالب المستمر ذو الحجم الكبير متطلبات أكبر على مقاومة التآكل واستقرار الأبعاد.
- ضغط الحقن:تتطلب تطبيقات الضغط العالي مكونات ذات قوة ميكانيكية مناسبة ودقة أبعاد.
- درجة حرارة:تؤثر درجة حرارة المعالجة على الإجهاد الحراري وسلوك المواد.
- حجم اللقطة:يجب أن يكون رأس المسمار مناسبًا لمتطلبات الحقن الفعلية للجهاز.
- تاريخ الصيانة:يمكن أن توفر أنماط التآكل السابقة معلومات قيمة عند اختيار بديل.
- مدة الخدمة المطلوبة:إن المكون منخفض التكلفة ليس بالضرورة اقتصاديًا إذا أدى الاستبدال المتكرر إلى توقف الإنتاج.
يجب أن يكون المورد الموثوق قادرًا على مراجعة الرسومات والأبعاد ومعلومات الماكينة ومواصفات المواد وظروف التشغيل قبل التوصية بأي مكون.
ما الذي يسبب تآكل رأس برغي الحقن؟
يعد التآكل أحد الأسباب الأكثر شيوعًا لاستبدال رأس برغي الحقن. ومع ذلك، يمكن أن يختلف معدل التآكل بشكل كبير بين التطبيقات.
تآكل المواد
يمكن أن تكون المواد البلاستيكية المملوءة بالزجاج والبوليمرات المملوءة بالمعادن أكثر كشطًا بشكل ملحوظ من مادة البولي بروبيلين أو البولي إيثيلين التقليدية. يمكن أن تؤدي المعالجة المستمرة إلى إتلاف الأسطح المهمة تدريجيًا.
تآكل
يمكن لبعض البوليمرات والمواد المضافة وظروف المعالجة أن تخلق بيئات مسببة للتآكل. قد يؤثر التآكل على أسطح الختم ودقة الأبعاد.
درجة الحرارة المفرطة
يمكن أن يؤدي التشغيل خارج نطاق درجة الحرارة الموصى به إلى تسريع تدهور المواد وقد يزيد من الضغط الحراري على مجموعة البراغي.
تجميع غير لائق
يمكن أن يؤدي التثبيت غير الصحيح، أو التنظيف غير الكافي، أو الخيوط التالفة، أو الربط غير الصحيح إلى تحميل غير متساوٍ وتلف المكونات مبكرًا.
صيانة غير كافية
يمكن أن يتداخل تراكم البقايا مع حركة المكونات وختمها. يعد الفحص المنتظم مهمًا بشكل خاص للآلات التي تعمل بشكل مستمر أو التي تعالج المواد الكاشطة.
كيف يمكن إطالة عمر خدمة رأس برغي الحقن؟
تعد الصيانة الوقائية عمومًا أكثر فعالية من حيث التكلفة من انتظار التآكل الشديد الذي يؤثر على الإنتاج.
- افحص رأس المسمار ومجموعة حلقة الفحص على فترات زمنية محددة.
- قم بقياس الأبعاد الحرجة بدلاً من الاعتماد فقط على الفحص البصري.
- تنظيف بقايا البوليمر أثناء الصيانة المخطط لها.
- تحقق من أسطح الختم بحثًا عن التشققات أو الحفر أو التآكل غير الطبيعي.
- فحص المواضيع ومناطق الاتصال عن الضرر.
- مراقبة التغيرات في ضغط الحقن ووزن النار.
- سجل وقت الاسترداد وتغييرات دورة التشكيل.
- انتبه بشكل خاص للمواد المملوءة بالزجاج والمواد الكاشطة الأخرى.
- استخدم إجراءات التثبيت المناسبة عند استبدال المكونات.
- الاحتفاظ بسجلات لاستبدال المكونات وظروف التشغيل.
أحد مؤشرات الصيانة الأكثر فائدة هو التغيير التدريجي في اتساق القالب. إذا كانت الآلة قد أنتجت سابقًا أوزانًا ثابتة للطلقات ولكنها بدأت تظهر تباينًا متزايدًا، فيجب تضمين المجموعة اللولبية وغير المرتجعة في عملية الفحص.
اعتبارات تصميم رأس برغي الحقن حسب التطبيق
لا يوجد تكوين رأس برغي واحد مثالي لكل تطبيق قولبة بالحقن. يمكن أن تختلف متطلبات الإنتاج بشكل كبير.
| طلب | التحدي الرئيسي | اعتبار مهم |
|---|---|---|
| السلع البلاستيكية | ارتفاع حجم الإنتاج | ختم موثوق وعمر خدمة اقتصادي |
| هندسة البلاستيك | ارتفاع درجات حرارة المعالجة | الاستقرار الحراري ودقة الأبعاد |
| البلاستيك المملوء بالزجاج | تآكل عالي | تعزيز مقاومة التآكل |
| معالجة PVC | بيئة المعالجة المسببة للتآكل | المواد المناسبة المقاومة للتآكل |
| مكونات دقيقة | اتساق صارم من تسديدة إلى تسديدة | أبعاد دقيقة وختم مستقر |
| إنتاج كبير الحجم | وقت التشغيل المستمر الطويل | المتانة وفترات الصيانة المتوقعة |
وهذا هو السبب الذي يجعل الشركات المصنعة للمكونات ذات الخبرة تنظر عادةً إلى بيئة التشغيل الكاملة بدلاً من التعامل مع رأس المسمار كجزء بديل معزول.
دليل استكشاف أخطاء رأس برغي الحقن وإصلاحها
عندما تتغير جودة القالب فجأة، يمكن أن يساعد التسلسل التشخيصي التالي في تضييق نطاق المشكلة.
- تحقق من تباين وزن الطلقة.قارن عدة أجزاء مصبوبة متتالية.
- مراجعة ضغط الحقن.ابحث عن تغيرات الضغط غير العادية في ظل ظروف مستقرة.
- التحقق من سلوك الاسترداد.يمكن أن تشير الزيادة غير المتوقعة في وقت الاسترداد إلى حدوث تغييرات في أداء التلدين.
- فحص التجمع عدم العودة.ابحث عن التآكل أو التهديف أو التشوه أو تراكم المواد.
- قياس الموافقات الحرجة.لا تعتمد حصريًا على الفحص البصري.
- مراجعة الشروط المادية.تحقق مما إذا كان الراتنج أو المواد المضافة قد تغيرت مؤخرًا.
- مراجعة معلمات المعالجة.تأكد من درجة الحرارة، وسرعة المسمار، والضغط الخلفي، وإعدادات الحقن.
- مقارنة سجلات الصيانة التاريخية.يمكن أن تكشف أنماط التآكل السابقة عن مشكلات متكررة.
إذا استمرت نفس المشكلة بعد التحقق من معلمات العملية، يوصى بإجراء فحص تفصيلي للبرغي والبرميل ورأس المسمار ومجموعة حلقة الفحص.
الأسئلة المتداولة
ما هو رأس المسمار الحقن؟
رأس برغي الحقن هو المكون الأمامي لمجموعة برغي قولبة الحقن. إنه يعمل مع حلقة الفحص والمكونات ذات الصلة لإدارة تدفق البلاستيك المنصهر أثناء مراحل التلدين والحقن والضغط.
لماذا يتآكل رأس برغي الحقن؟
تشمل الأسباب الشائعة المواد البلاستيكية الكاشطة والألياف الزجاجية والحشوات المعدنية والمواد المسببة للتآكل ودرجات الحرارة المرتفعة والتجميع غير المناسب والصيانة غير الكافية ودورات التشغيل الطويلة.
كيف أعرف متى يحتاج رأس برغي الحقن إلى الاستبدال؟
يمكن أن تتضمن العلامات التحذيرية وزن الطلقة غير المستقر، وتقلبات ضغط الحقن، وزيادة التدفق العكسي للمادة، وجودة القولبة غير المتسقة، وسلوك الاسترداد غير الطبيعي، وتلف السطح المرئي، والخلوص الزائد للمكونات. يجب استخدام قياس الأبعاد لتأكيد التآكل كلما أمكن ذلك.
هل يمكن تخصيص رأس برغي الحقن؟
نعم. يمكن تصنيع رؤوس البراغي وفقًا لمواصفات الماكينة والرسومات والأبعاد ومتطلبات المواد وظروف المعالجة واحتياجات التطبيق. يمكن أن يكون التخصيص مفيدًا بشكل خاص عندما لا يوفر البديل القياسي مقاومة كافية للتآكل أو توافق الأبعاد.
هل رؤوس البراغي للمواد البلاستيكية الكاشطة مختلفة؟
وقد تتطلب اختيار مواد مختلفة، أو معالجة حرارية، أو معالجة سطحية، أو اعتبارات تصميمية. يمكن أن تسبب البوليمرات المملوءة بالزجاج والمملوءة بالمعادن تآكلًا أكبر بكثير من العديد من المواد البلاستيكية غير المعبأة.
هل يؤثر رأس المسمار على اتساق اللقطة؟
نعم. يؤثر رأس المسمار ومجموعة عدم الإرجاع على مدى فعالية التحكم في البلاستيك المنصهر أثناء الحقن. يمكن أن يساهم التسرب أو التآكل المفرط في اختلاف وزن الطلقة وظروف التشكيل غير المتسقة.
كم مرة يجب فحص رأس برغي الحقن؟
لا توجد فترة فحص شاملة لأن التآكل يعتمد على المادة ودرجة الحرارة وحجم الإنتاج وتصميم الماكينة وظروف التشغيل. تتطلب التطبيقات ذات الحجم الكبير أو المواد الكاشطة بشكل عام فحصًا أكثر تكرارًا.
ما هي المعلومات التي يجب تقديمها عند طلب الاستبدال؟
تتضمن المعلومات المفيدة طراز الماكينة، وقطر المسمار، ورسم المسمار، وأبعاد رأس المسمار، والمواد البلاستيكية، والمواد المضافة أو الحشو، ودرجة حرارة المعالجة، وتطبيق الإنتاج، وأي مشاكل تآكل معروفة. يساعد توفير معلومات فنية دقيقة على تقليل مخاطر التوافق.
الأفكار النهائية
الرأس برغي الحقنقد يكون مكونًا مضغوطًا نسبيًا، لكن تأثيره على ثبات قولبة الحقن كبير. يمكن أن يساعد التصميم والصيانة المناسبة للرأس اللولبي في التحكم في البلاستيك المنصهر، وتقليل التدفق العكسي، ودعم وزن الطلقة المتسق، وتحسين موثوقية نظام الحقن الشامل.
بالنسبة للمصنعين الذين يعانون من وزن الطلقة غير المستقر، أو تقلبات الضغط، أو التآكل المبكر، أو عيوب التشكيل المتكررة، تستحق مجموعة رأس المسمار وحلقة الفحص اهتمامًا دقيقًا. بدلاً من استبدال المكونات بناءً على المظهر أو السعر فقط، من الأفضل تقييم أبعاد الماكينة وخصائص البوليمر وظروف المعالجة وأنماط التآكل وعمر الإنتاج المتوقع معًا.
تشوشان HAPPY PLASTICS MACHINERY CO., LTD.تركز على مكونات الآلات البلاستيكية ويمكنها تقديم الدعم الفني للعملاء الذين يبحثون عن حلول مناسبة لرؤوس برغي الحقن. سواء كنت بحاجة إلى بديل قياسي، أو حل مقاوم للتآكل، أو مكون تم تصنيعه وفقًا لرسومات ومتطلبات تطبيق محددة، فإن تحديد التكوين المناسب يمكن أن يساعد في تقليل وقت التوقف غير المتوقع وتحسين استقرار الإنتاج على المدى الطويل.
هل تحتاج إلى رأس لولبي حقن موثوق به لآلة التشكيل الخاصة بك؟ اتصالتشوشان HAPPY PLASTICS MACHINERY CO., LTD. مع طراز جهازك، أو أبعاد المسمار، أو معلومات المواد، أو الرسومات، أو متطلبات التطبيق. يمكن لفريقنا المساعدة في تقييم الحل المناسب وتقديم المساعدة المهنية لمشروع قولبة الحقن الخاص بك.
أخبار ذات صلة
- ما هو المسمار الخالي من الهالوجين وما أهميته في معالجة البلاستيك؟
- ما الذي يجعل البرغي والمسمار المخروطي المزدوج موثوقين في طلب بثق البلاستيك؟
- كيف يمكنك اختيار المسمار المناسب لآلة الحقن Chen Hsong؟
- كيف يعمل البرميل اللولبي لقالب الحقن على تحسين أداء قولبة الحقن؟
- كيف تعمل آلات الحقن اللولبية ثنائية المعدن على تحسين أداء معالجة البلاستيك؟
- كيف يعمل برميل ماكينة حقن Chen Hsong على تحسين أداء قولبة الحقن؟
اترك لي رسالة